| Respuesta directa: El cierre es el cuello de botella cuando limita la producción del conjunto: acumula sacos, obliga a parar el llenado, genera reprocesos o necesita intervención constante para mantener el ritmo. |
|---|
Una línea no produce al ritmo de su máquina más rápida. Produce al ritmo de la etapa que menos capacidad estable tiene. Si la llenadora entrega más sacos de los que el cierre puede recibir, preparar, coser y liberar, la acumulación terminará extendiéndose hacia atrás.
El problema no siempre es la velocidad nominal del cabezal. Puede estar en la boca del saco, el transportador, el alimentador, el hilo, el corte, el mantenimiento o la dependencia del operario. Antes de comprar una máquina mayor, hay que medir.
Siete señales de que el cierre está frenando la producción
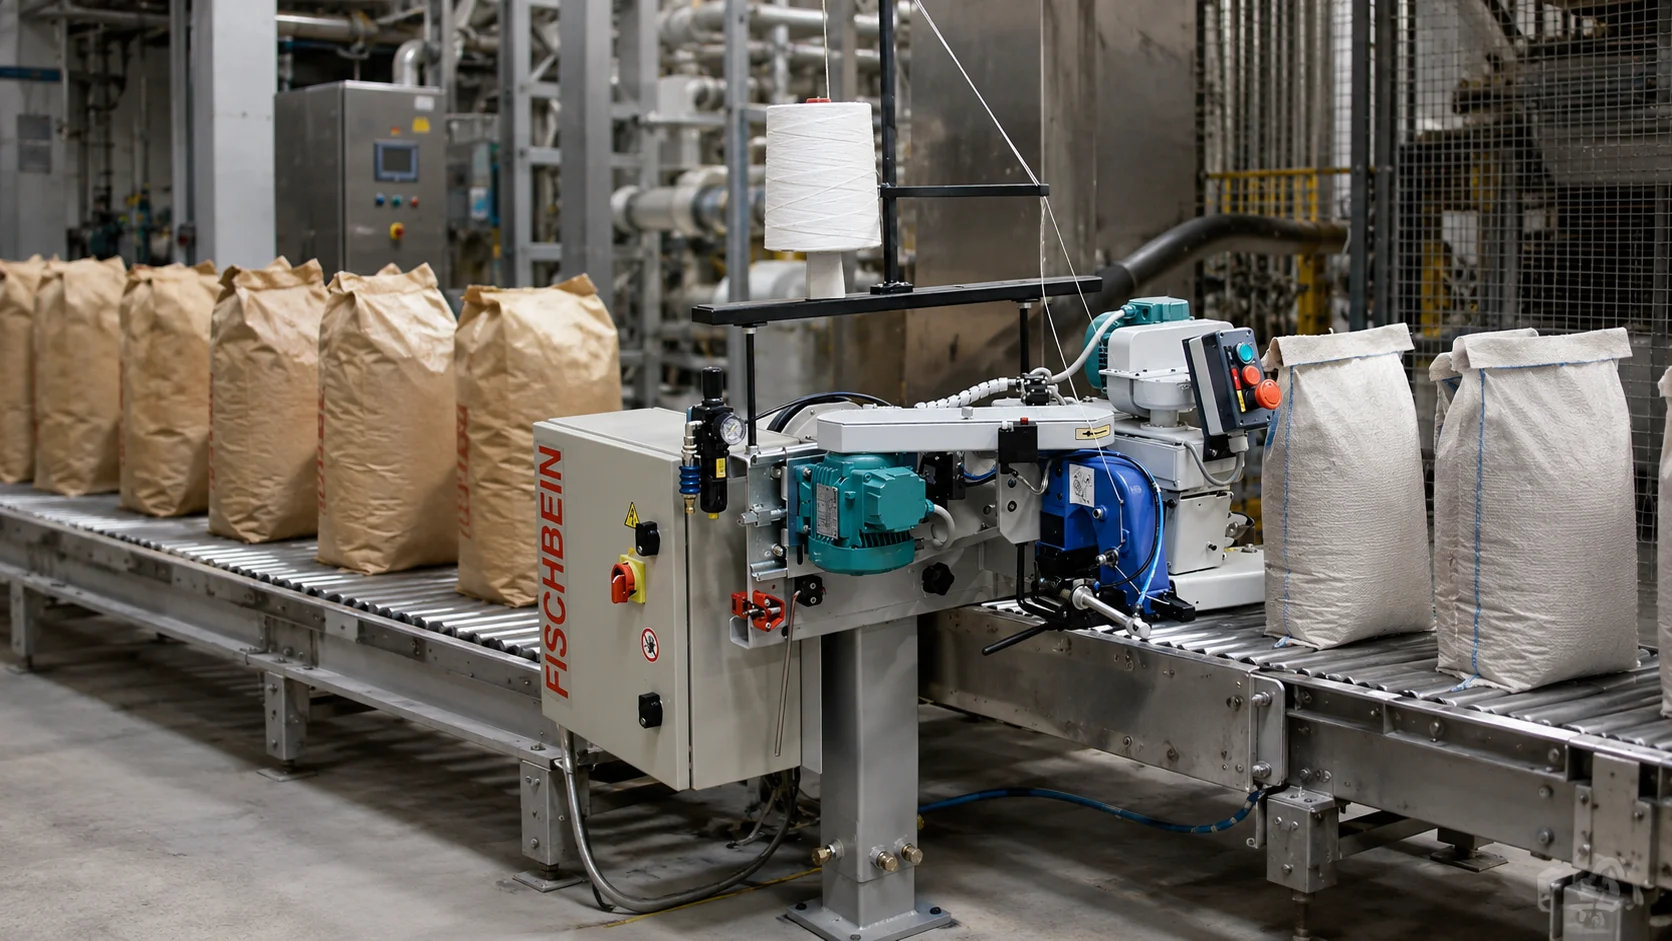
1. Se forman colas de sacos antes de la cosedora.
2. La llenadora se detiene aunque tenga producto y sacos disponibles.
3. El operario debe recolocar la boca de muchos sacos.
4. La línea cumple durante unos minutos, pero pierde capacidad al sostener el ritmo.
5. Aumentan las costuras rechazadas, los sacos abiertos o el reproceso.
6. Los cambios de hilo, agujas o ajustes provocan paradas desproporcionadas.
7. La producción depende de una persona concreta que conoce correcciones no documentadas.
Qué datos deben medirse durante una semana
La medición debe realizarse durante varios turnos y formatos. Un único ensayo a máxima velocidad no representa la capacidad real de la estación.
| Dato | Cómo registrarlo | Qué revela |
|---|---|---|
| Sacos entregados | Conteo a la salida de la llenadora. | Demanda que recibe el cierre. |
| Sacos aceptados | Cierres correctos sin intervención. | Producción útil real. |
| Tiempo de espera | Segundos desde que llega hasta que entra. | Acumulación antes del equipo. |
| Microparadas | Número, duración y causa. | Pérdidas invisibles de disponibilidad. |
| Reprocesos | Sacos que deben volver a cerrarse. | Pérdida de calidad y capacidad. |
| Intervenciones | Cada corrección manual del operario. | Dependencia humana del proceso. |
| Fórmula útil: Capacidad útil de cierre = sacos correctamente cerrados / tiempo productivo real. No debe calcularse con el máximo de catálogo ni excluyendo microparadas. |
|---|
Distinguir entre avería y falta de capacidad
Una avería es una desviación respecto al funcionamiento esperado: rotura de hilo, salto de puntada, desajuste, ruido o corte defectuoso. Una falta de capacidad aparece cuando el equipo funciona, pero no puede sostener la demanda del proceso.
Si hay síntomas mecánicos, conviene revisar la guía de fallos comunes en máquinas para coser sacos y el mantenimiento de máquinas Fischbein. Si la costura es correcta pero los sacos se acumulan, el análisis debe ampliarse a toda la estación.
Causa 1: la boca llega mal preparada
Un saco demasiado lleno, inclinado, deformado o cubierto de polvo necesita más correcciones antes de coserse. El cabezal puede tener velocidad suficiente, pero pierde capacidad porque cada saco entra de forma diferente. La solución puede estar en guías, transporte, altura libre, estabilización o alimentación de la boca.
Causa 2: el transportador y la cosedora no están sincronizados
Si el saco avanza demasiado rápido, puede tensar el material o salir antes de completar el corte. Si avanza lentamente o con cambios bruscos, el cabezal trabaja fuera de su zona estable. La velocidad debe definirse como sistema y validarse con el saco lleno.
Causa 3: el nivel de automatización se ha quedado corto
Una solución portátil o compacta puede ser adecuada cuando se instala, pero quedarse corta al aumentar producción. El síntoma habitual es que el operario ya no puede presentar, corregir y retirar los sacos al ritmo requerido.
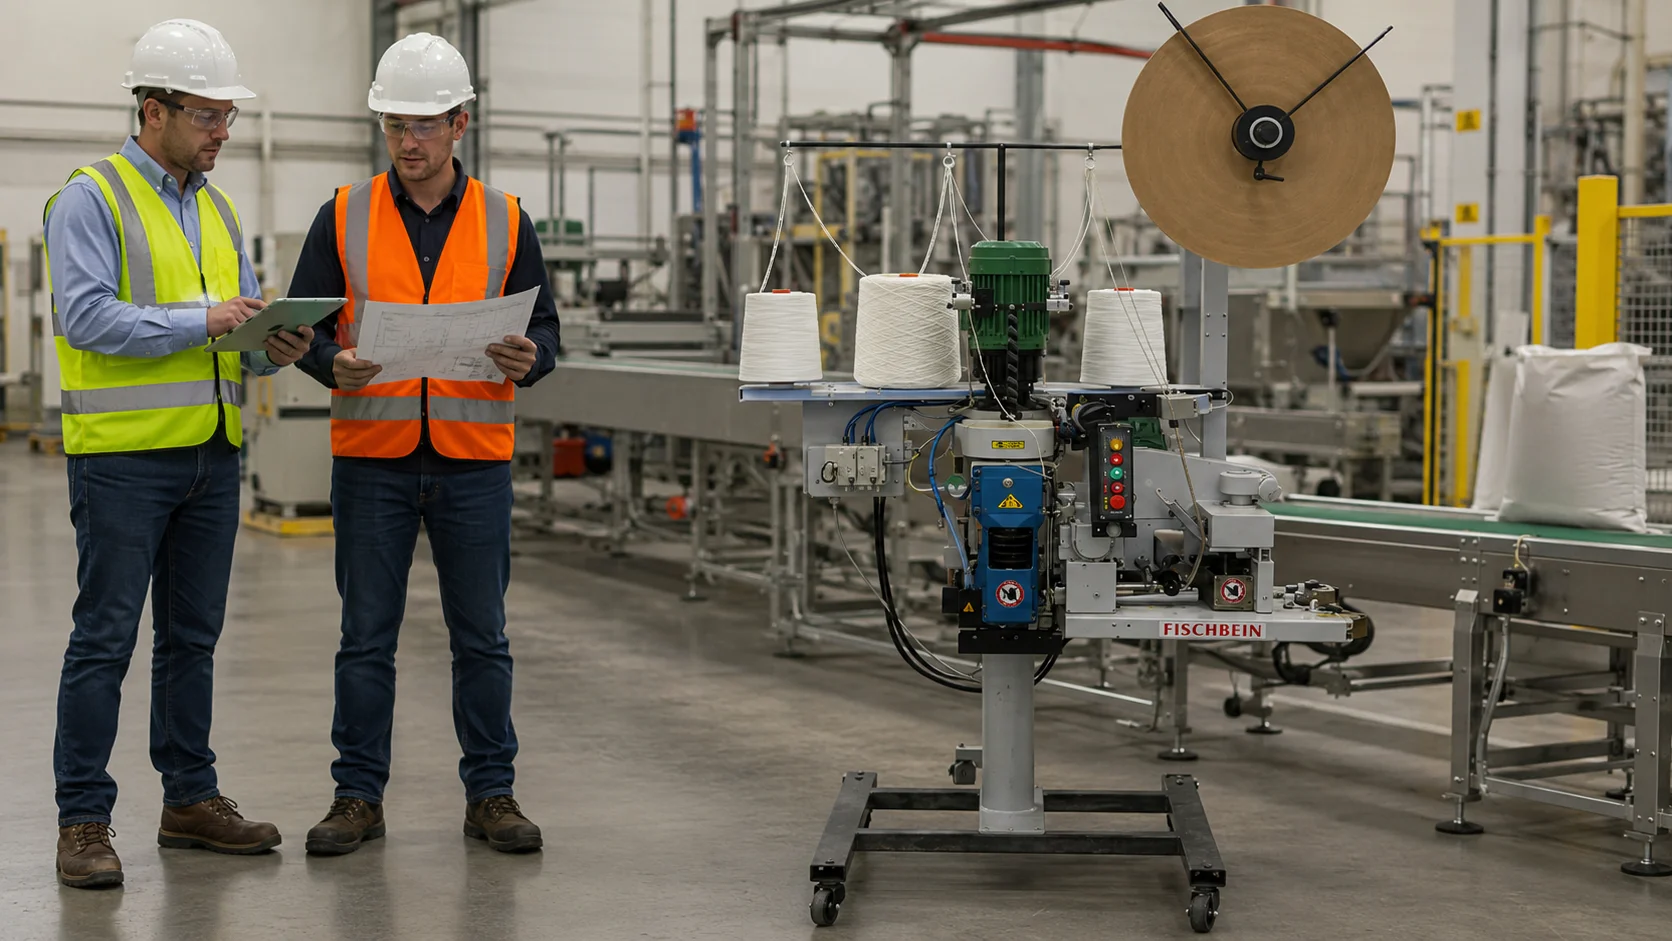
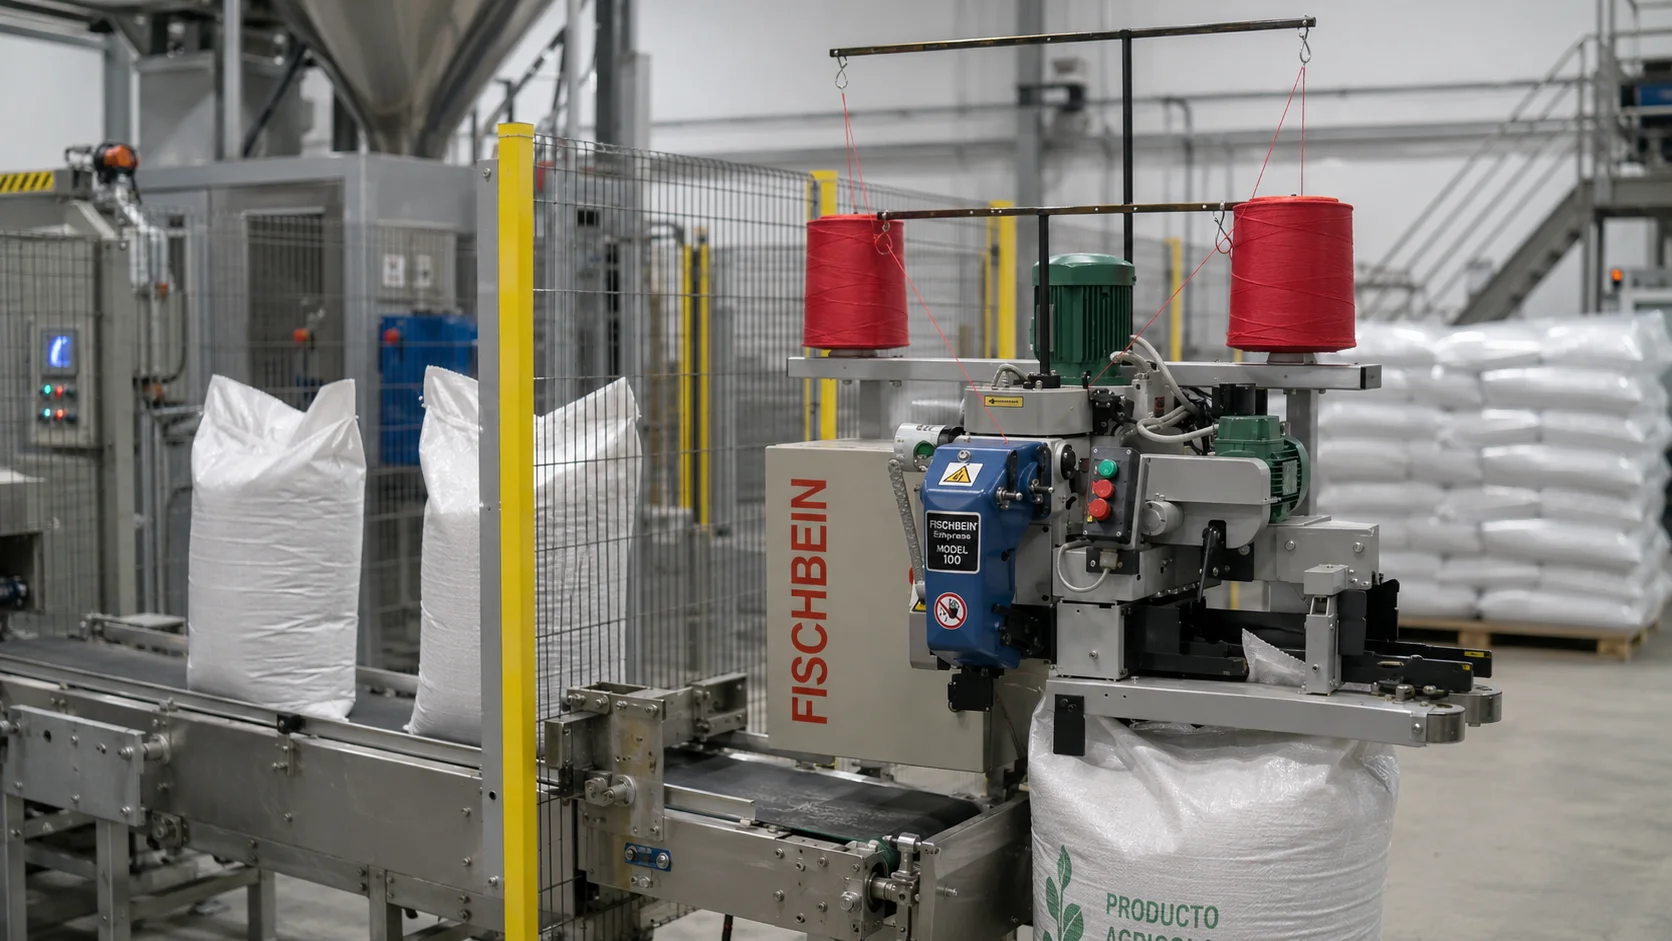
En ese punto puede estudiarse un alimentador, un doblador o un sistema automático. El MTR/MTS automatiza la alimentación para el cosido, mientras que el MUA incorpora recorte y ribete. La elección depende del acabado y de la capacidad buscada.
Causa 4: consumibles y mantenimiento generan microparadas
Una aguja inadecuada, hilo mal seleccionado, tensión inestable, suciedad o lubricación deficiente no siempre paran la línea de golpe. Primero generan pequeñas intervenciones. Sumadas durante el turno, pueden consumir una parte relevante del tiempo productivo.
Qué hacer antes de sustituir la máquina
1. Separar paradas mecánicas, problemas de alimentación y falta de capacidad.
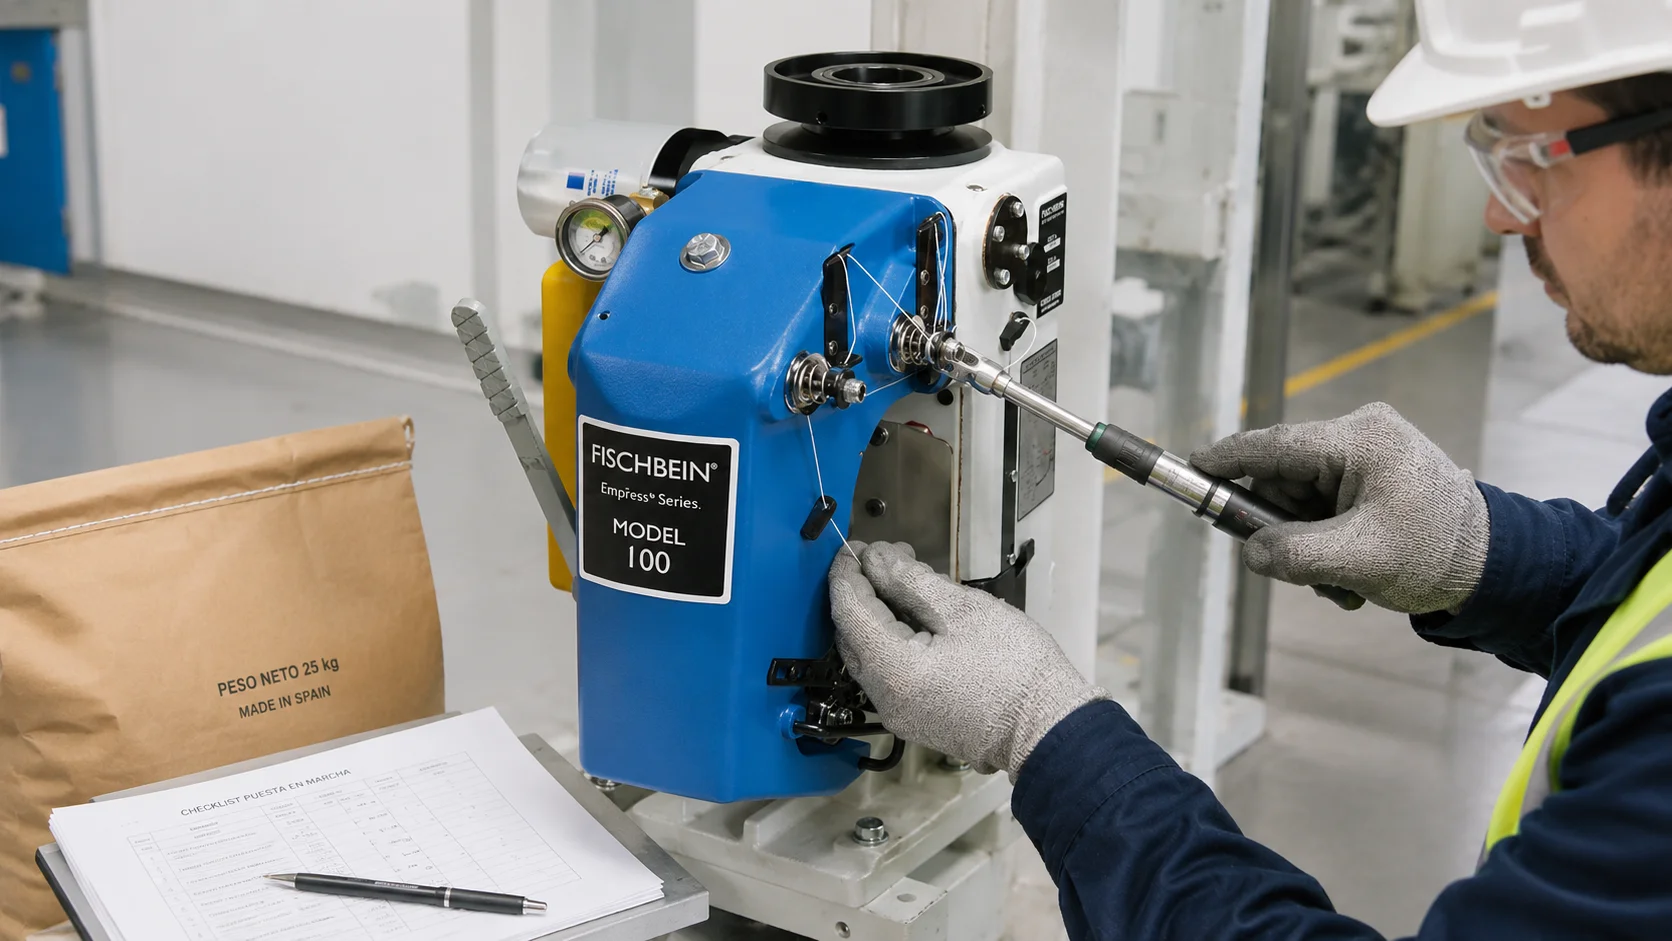
2. Corregir mantenimiento, aguja, hilo, enhebrado y ajuste básico.
3. Estabilizar el saco y la velocidad del transportador.
4. Medir de nuevo la capacidad útil durante un turno completo.
5. Comparar la capacidad recuperada con la producción objetivo.
6. Solo entonces valorar alimentador, doblador, recortador, nuevo cabezal o automatización completa.
Cuándo tiene sentido automatizar el cierre
- El operario no puede sostener el ritmo sin fatiga o errores.
- La presentación manual de la boca es la principal causa de variación.
- La producción prevista supera de forma permanente la capacidad actual.
- El reproceso afecta expediciones, almacenamiento o seguridad del producto.
- La empresa necesita una calidad de cierre repetible entre turnos.
- El coste acumulado de paradas justifica estudiar una inversión.
| CTA: Si el cierre está limitando tu línea, envía un vídeo completo del recorrido del saco, desde la salida de la llenadora hasta después de la costura, junto con la producción actual y objetivo. Solicita una revisión desde contacto de Máquinas Sanmartin. |
|---|
Preguntas frecuentes
¿Cómo sé si el problema es la cosedora o el transportador?
Registra dónde empieza la espera y si la costura es correcta cuando el saco llega estable. Si el problema desaparece al reducir el ritmo o corregir la presentación, hay que revisar la interacción entre transporte, alimentación y cierre.
¿Una máquina más rápida elimina siempre el cuello de botella?
No. Si la boca llega mal preparada o el siguiente proceso está bloqueado, una máquina más rápida no resolverá la causa.
¿Qué diferencia hay entre velocidad máxima y capacidad útil?
La velocidad máxima describe una condición del equipo. La capacidad útil cuenta únicamente sacos correctamente cerrados durante el tiempo real de producción, incluyendo microparadas.
¿Cuándo conviene añadir un alimentador?
Cuando la presentación manual o irregular de la boca reduce la estabilidad, la calidad o la capacidad del cierre. Debe validarse sobre el saco y la línea reales.