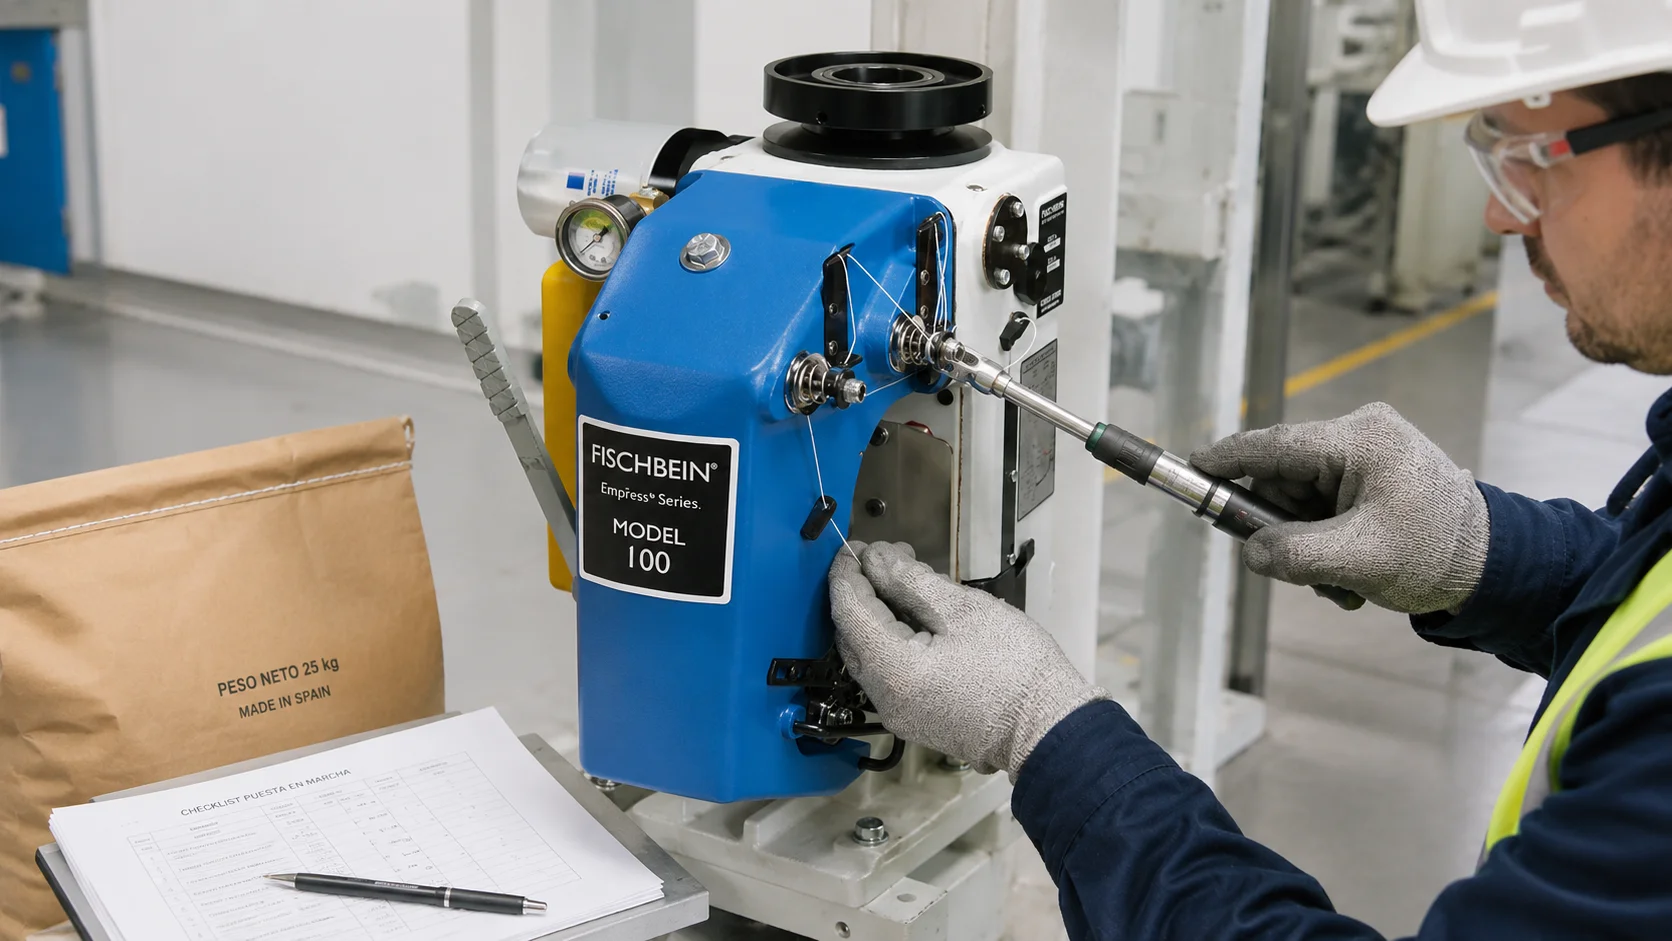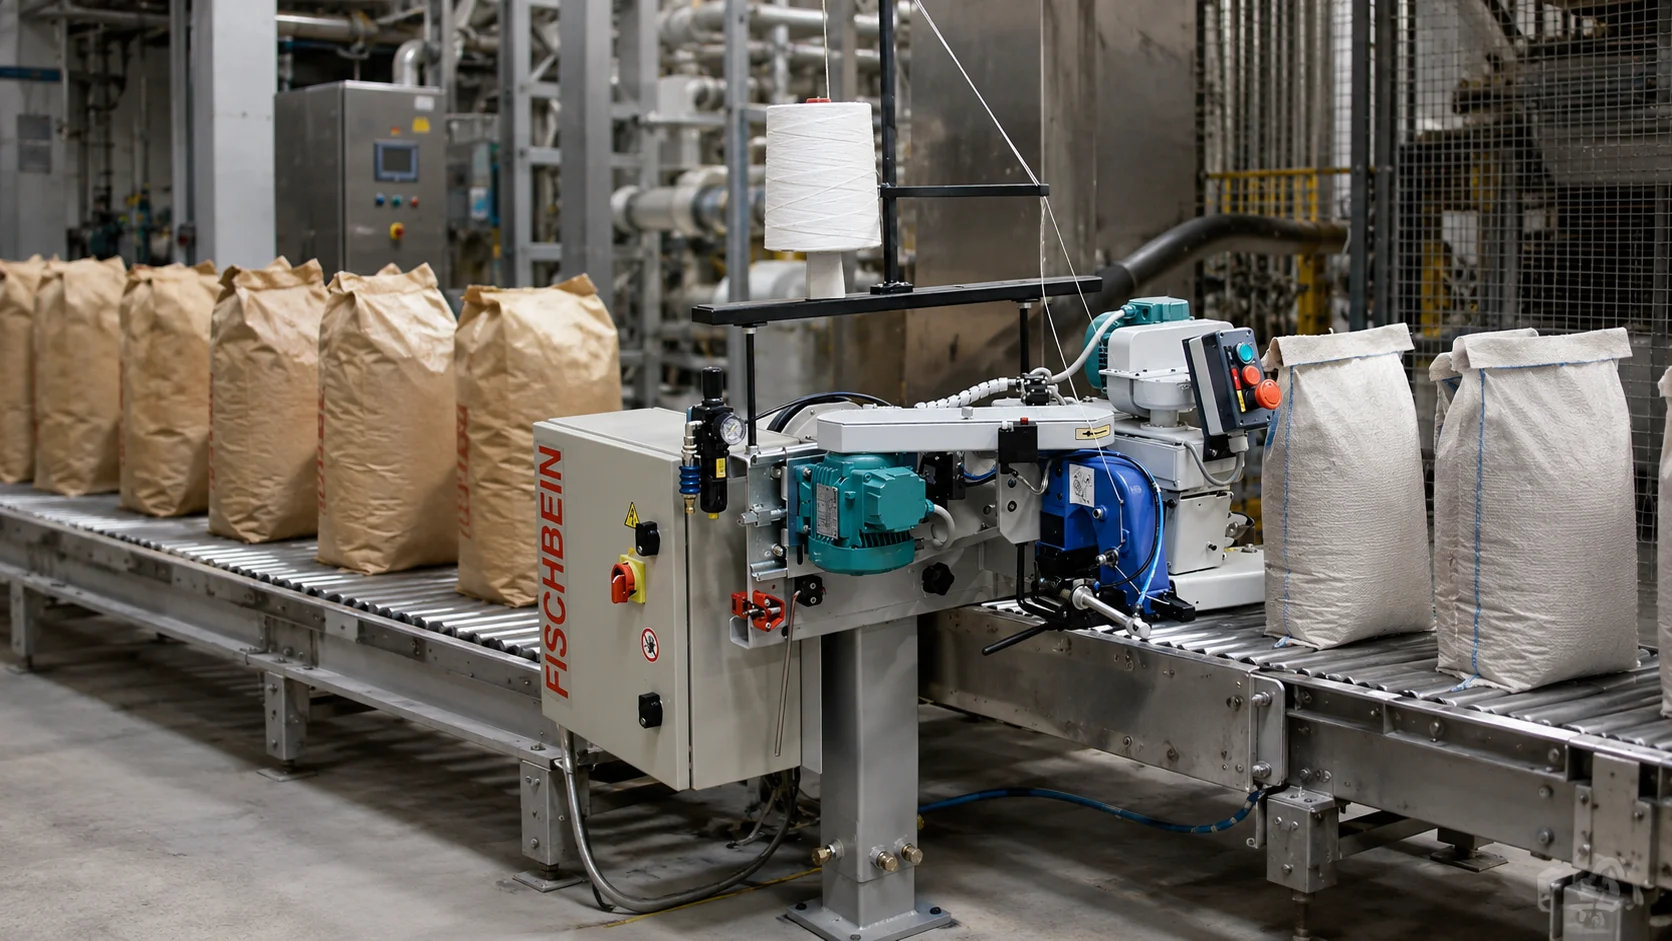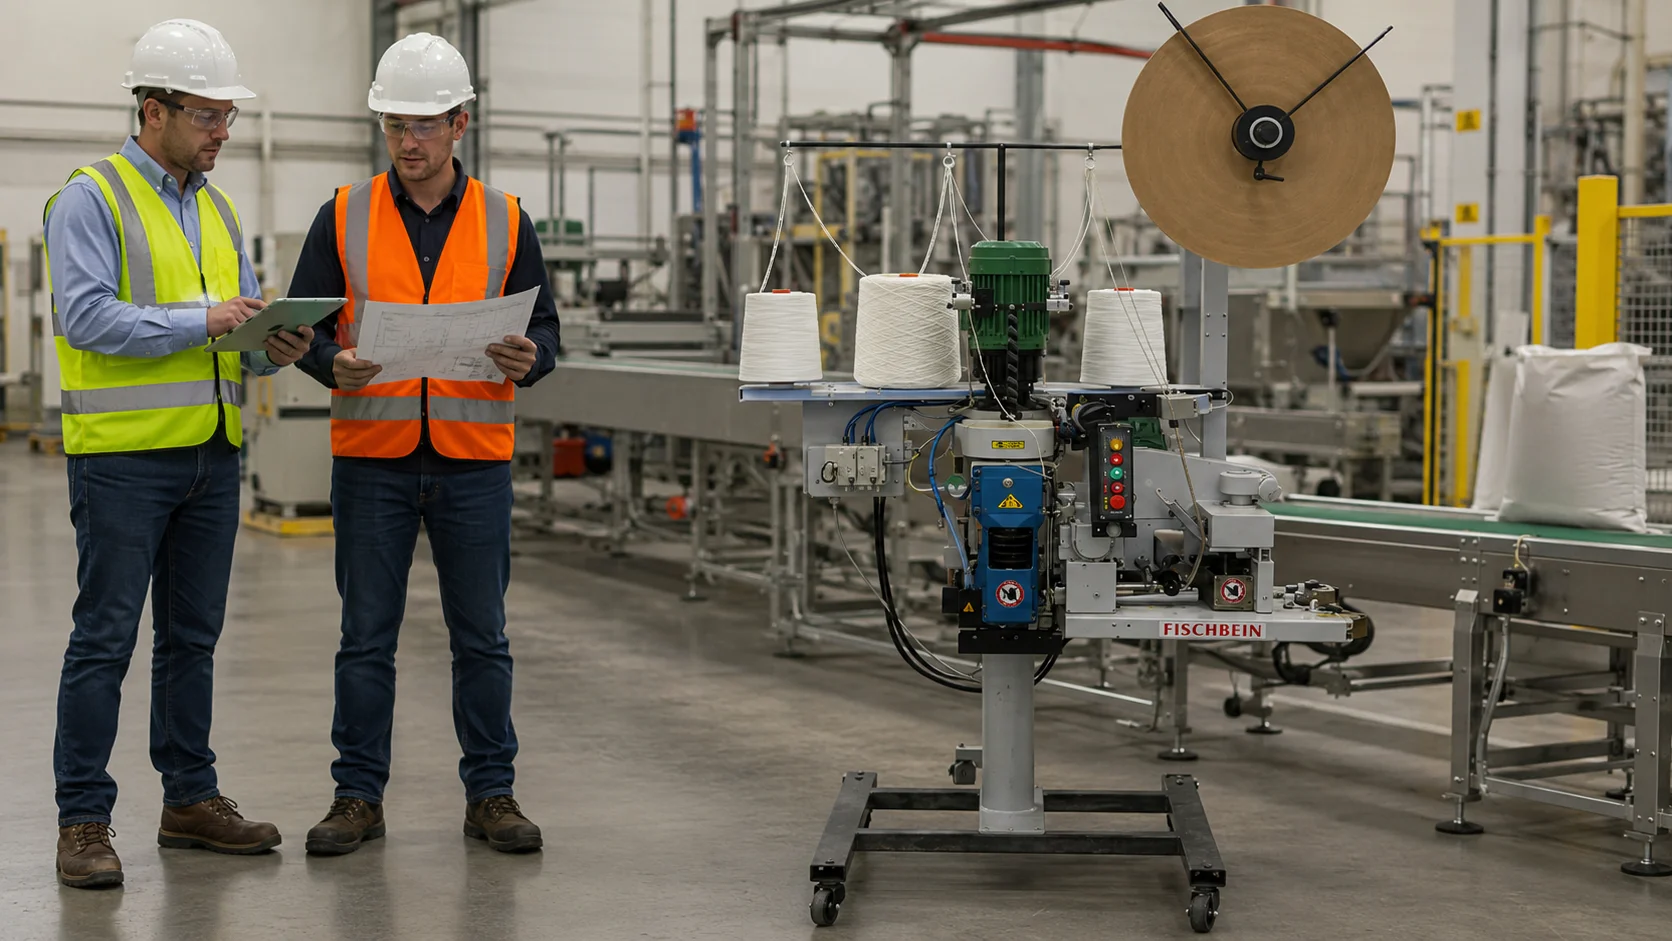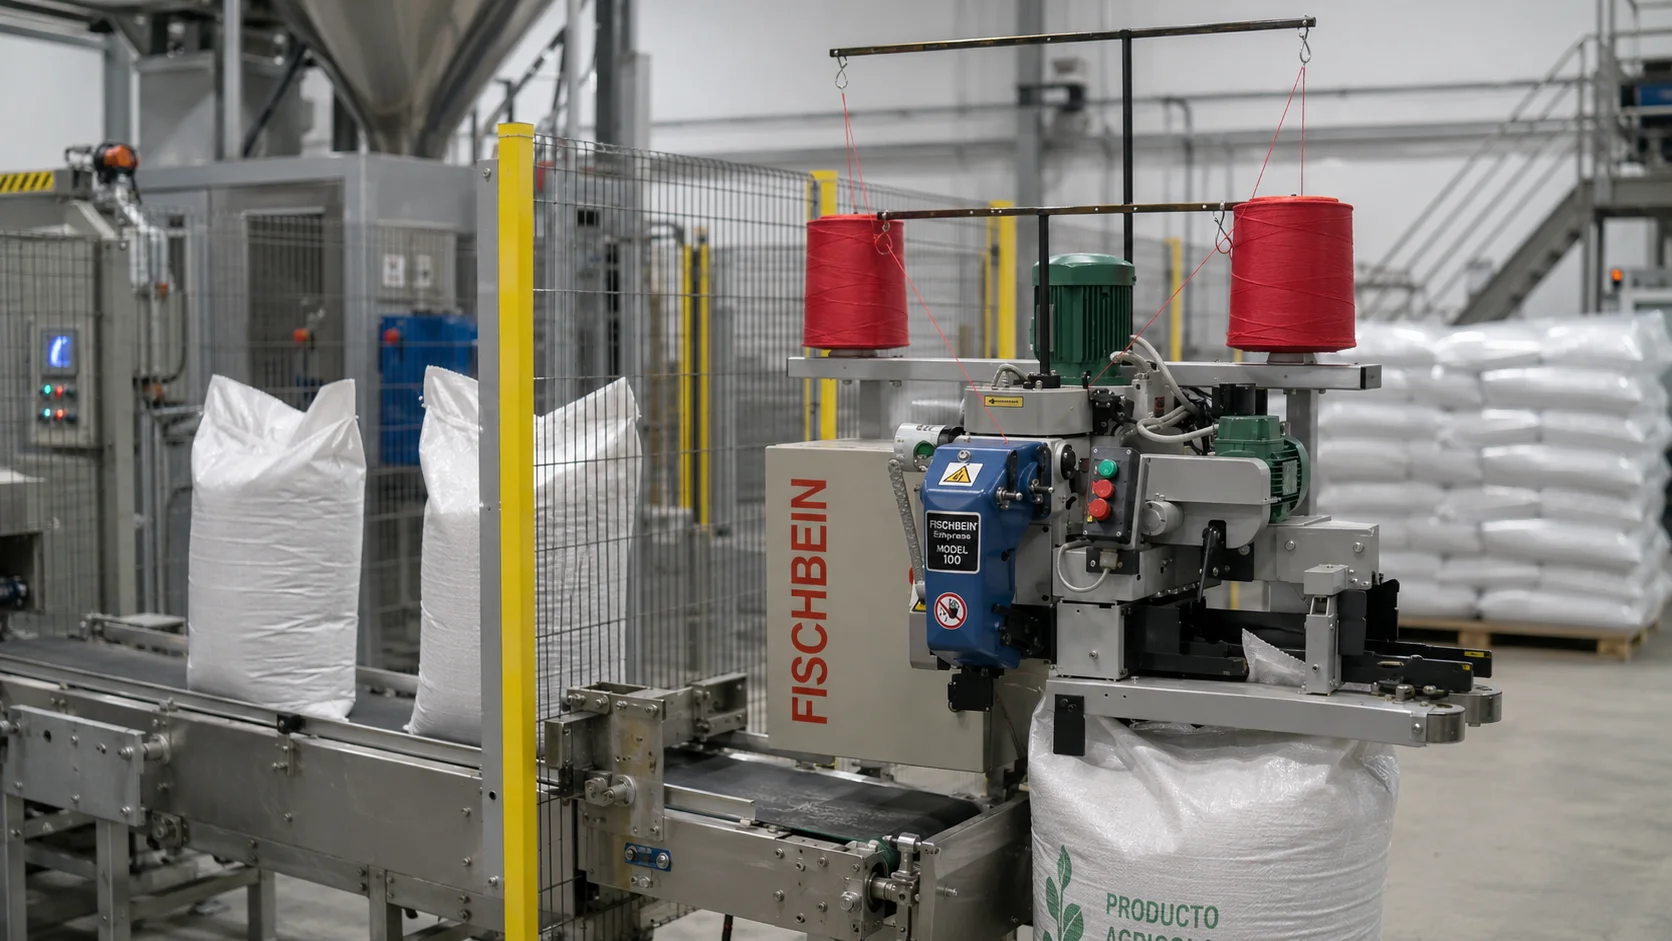
| Respuesta directa: Integrar una cosedora industrial exige coordinar saco, producto, velocidad, transportador, altura, alimentación de la boca, suministros y señales de control. Elegir solo el cabezal no resuelve la integración. |
|---|
Una cosedora puede ser excelente y, aun así, funcionar mal dentro de una línea. El problema aparece cuando el equipo de cierre se selecciona como una máquina aislada y no como una estación que debe recibir el saco, estabilizar su boca, coserla, cortar la cadeneta y entregarla al siguiente proceso sin romper el ritmo de producción.
En Máquinas Sanmartin trabajamos el cierre como parte del proceso de ensacado. Antes de recomendar un cabezal, un alimentador o un sistema completo, es necesario conocer qué sucede antes y después de la costura.
Qué información necesita un integrador antes de elegir el sistema
Una propuesta técnica fiable empieza con datos de planta. Cuanta más información se aporte al inicio, menos correcciones habrá durante el montaje y la puesta en marcha.
- Producción objetivo: sacos por hora y horas reales de trabajo por turno.
- Producto envasado: polvo, harina, pienso, fertilizante, árido, grano u otro material, incluyendo su comportamiento al llenar y mover el saco.
- Saco: papel multicapa, polipropileno tejido o laminado, yute, material compuesto, dimensiones y peso lleno.
- Estado de la boca: altura libre, irregularidad, presencia de polvo, pliegues, bolsa interior y necesidad de recorte, doblado o ribete.
- Transportador existente: altura, velocidad, sentido de marcha, estabilidad del saco y espacio disponible.
- Acabado esperado: cosido simple, doble línea, cosido con cinta crepé o preparación especial de la boca.
- Servicios disponibles: alimentación eléctrica, aire comprimido y señales de control, según el equipo seleccionado.
- Entorno: limpieza, polvo, humedad, acceso para mantenimiento, resguardos y circulación de operarios.
El cabezal debe seguir el ritmo real de la línea
La velocidad máxima del cabezal no equivale automáticamente a la capacidad de la línea. Entre dos sacos existen distancias, cambios de formato, correcciones del operario, microparadas y tiempos de alimentación. Por eso deben compararse tres cifras: capacidad del llenado, capacidad estable del transporte y capacidad aceptada del cierre.
La documentación oficial de nVenia/Fischbein para los Empress 100 y 101 indica velocidades ajustables de hasta 16,7 m/min. Los Empress 200 y 201 alcanzan hasta 22,9 m/min según su ficha oficial. Estas cifras describen el cabezal; la capacidad final depende del conjunto instalado.
Qué sistema de alimentación necesita la boca del saco
El saco no debe llegar torcido, plegado de manera aleatoria o con la boca fuera de la zona de costura. Cuando esto ocurre, el cabezal recibe un material inestable y aparecen costuras desplazadas, detenciones o intervención manual.
| Configuración | Función dentro de la línea | Aplicación orientativa |
|---|---|---|
| MTR / MTS | Alimenta la boca y coordina el cosido a dos hilos. | Líneas automáticas que necesitan una alimentación estable. |
| MFR | Dobla la boca antes del cosido. | Productos en polvo o partículas pequeñas cuando el proyecto requiere plegado previo. |
| MUA | Recorta la boca y aplica ribete antes o durante el cosido. | Procesos que necesitan un acabado controlado con cinta crepé. |
| FTS | Mini sistema con cabezal F de un hilo y opciones de alimentación. | Producciones de menor rendimiento o automatizaciones compactas. |
| FUA | Mini sistema con recorte y aplicación de ribete. | Líneas compactas con producto fino y necesidad de ribete. |
La selección debe hacerse sobre muestras reales. La ficha del sistema MTR/MTS declara una velocidad máxima de 13,6 m/min, mientras que el mini sistema FTS está planteado para automatizaciones de menor rendimiento. No son intercambiables por catálogo: responden a proyectos distintos.
Integración mecánica: altura, estabilidad y espacio de mantenimiento
El centro de costura debe quedar alineado con la altura de la boca del saco. Si el saco llega inclinado o rebota sobre el transportador, el alimentador tendrá que corregir un problema que nace antes de la cosedora. También debe reservarse espacio para enhebrar, cambiar agujas, rellenar o revisar la lubricación, limpiar y retirar el cabezal.
Una buena implantación permite acceder a los puntos de servicio sin desmontar media línea. Esto reduce el tiempo de intervención y evita que una operación rutinaria termine convirtiéndose en una parada larga.
Integración eléctrica, neumática y de control
Los requerimientos cambian según el cabezal y los opcionales. Por eso no debe copiarse la tensión, presión o consumo de una ficha a otra. El integrador debe confirmar el esquema eléctrico, los elementos neumáticos, el sentido de marcha y las señales de entrada y salida del sistema seleccionado.
- Detección de presencia del saco.
- Orden de arranque y parada.
- Confirmación de equipo preparado.
- Gestión del corte de hilo o cinta.
- Parada de emergencia integrada con la seguridad de la línea.
- Detección opcional de rotura de hilo o cinta cuando la configuración lo permita.
- Alarma y recuperación después de una incidencia.
Pruebas que deben hacerse antes de aceptar la integración
1. Probar el transporte con sacos vacíos para comprobar guías, altura y estabilidad.
2. Realizar pruebas con sacos llenos y con el producto real.
3. Verificar que la boca entra centrada y con altura libre suficiente.
4. Comprobar formación de la puntada, tensión, distancia al borde y corte final.
5. Medir la capacidad sostenida, no únicamente una pasada rápida.
6. Provocar de forma controlada una ausencia de saco o una parada para verificar la respuesta del sistema.
7. Documentar los parámetros aceptados y formar al operario y al equipo de mantenimiento.
La integración correcta empieza antes de comprar la máquina
Cuando fabricante, integrador y usuario final comparten datos desde el principio, el sistema se dimensiona con menos incertidumbre. El resultado no es solo una buena costura: es una estación de cierre que trabaja al ritmo del proceso, puede mantenerse con seguridad y admite futuras mejoras.
| CTA: Si estás diseñando o modificando una línea de ensacado, envía fotografías, vídeo, tipo de saco, producto, producción objetivo y medidas disponibles desde la página de contacto técnico. Máquinas Sanmartin puede ayudarte a revisar el sistema de cierre antes de definir la integración. |
|---|
Preguntas frecuentes
¿Se puede integrar un cabezal Fischbein en una línea existente?
Sí, siempre que se comprueben altura, velocidad, dirección, alimentación de la boca, suministros, seguridad y espacio de mantenimiento. La compatibilidad debe revisarse sobre la línea concreta.
¿Un alimentador es siempre necesario?
No. Depende de la estabilidad del saco, el volumen y el grado de automatización. Cuando la boca llega irregular o el proceso exige continuidad, un alimentador puede ser decisivo.
¿Qué diferencia hay entre un sistema MTR/MTS y un MUA?
El MTR/MTS se orienta a alimentar y coser la boca. El MUA incorpora recorte y aplicación de ribete, por lo que responde a otro acabado y otra preparación del saco.
¿Qué datos hay que enviar para estudiar una integración?
Tipo y medida del saco, producto, peso, sacos por hora, velocidad y altura del transportador, fotografías o vídeo, servicios disponibles, plano del espacio y acabado esperado.